


CNC-bewerking in auto's voor EV-onderdelen: Uitdagingen en oplossingen
CNC-bewerking in auto's voor elektrische voertuigonderdelen is veel meer dan conventionele bewerking met nauwere toleranties. EV-motorbehuizingen, omvormerbehuizingen, koelplaten, batterijstructuren en stroomrails moeten voldoen aan onderling verbonden eisen voor uitlijning, afdichting, warmteoverdracht, netheid en elektrische veiligheid.
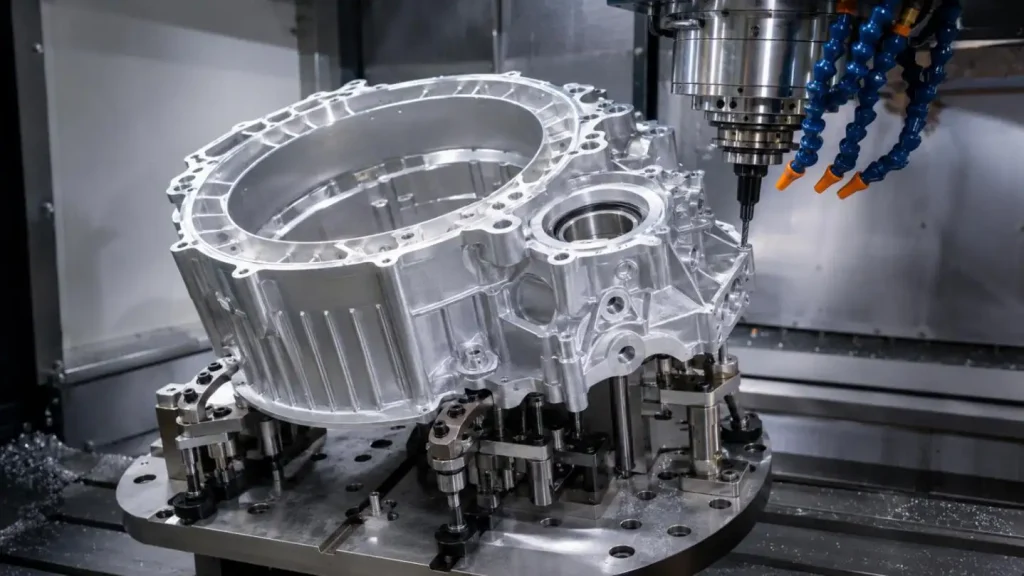
Een onderdeel kan de afmetingen doorstaan en toch falen na coating, reiniging of assemblage. Succesvolle CNC-bewerking in auto's begint daarom bij de functie van het component—niet bij een algemene tolerantie voor elk kenmerk.
Waarom EV-componenten falen na bewerking
Verschillende faalmodi komen bijzonder vaak voor bij de productie van EV-componenten:
•Motor- en E-asbehuizingen: Lagerboringen kunnen verschuiven na het losmaken, wat de runout, lagerbelasting en NVH verhoogt
•Omvormerbehuizingen: Bewerkingen kunnen porositeit in gegoten wanden aan het licht brengen of onvoldoende afdichtingsoppervlakken veroorzaken.
•Batterijkoelplaten: Bramen en resterende metaalbeschadigingen kunnen smalle koelkanalen blokkeren.
•Koperen stroomrails: Ductiel materiaal vormt randbramen die isolatie kunnen beschadigen of de veilige elektrische vrijing kunnen verminderen.
•Grote batterijstructuren: Lange afdichtingsoppervlakken vervormen na materiaalverwijdering, warmtebehandeling of ongelijke boutenaandraaiing.
Deze voorbeelden tonen aan dat CNC-bewerking in auto's niet alleen op lineaire afmetingen kan worden geregeld. Vlakheid, positie, coaxialiteit, oppervlaktetextuur, deeltjeszuiverheid en lektestvereisten zijn vaak kritischer dan nominale afmetingen.
Hoe warmte, referentiepunten en klemkracht de nauwkeurigheid beïnvloeden
Aluminium zet ongeveer 23 μm per meter uit voor elke temperatuurstijging van 1°C, afhankelijk van de legering. Een behuizing van 500 mm gemeten bij een temperatuurverschil van 5°C kan met ongeveer 0,058 mm veranderen. Inspectietemperatuur en stabilisatietijd zijn daarom van belang voor grote EV-onderdelen.
Dunne wanden vormen een extra uitdaging. Te hoge bevestigingsdruk kan een behuizing tijdelijk plat maken tijdens het bewerken. Zodra het is losgelaten, veert het onderdeel terug. Een betrouwbaarder CNC-bewerkingsplan voor auto's kan gebruikmaken:
•Symmetrische materiaalverwijdering
•Lage kracht, meerpuntondersteuning
•Gescheiden grove en afwerkingswerkzaamheden
•Een stabilisatieperiode tussen de operaties
•Functionele referenties die gedeeld worden door verspaning, inspectie en assemblage
Het verminderen van opstellingen beperkt ook de datumoverdrachtsfout, maar een 5-assige machine is niet automatisch nauwkeuriger. Armaturenontwerp, thermische regeling, gereedschapsconditie en meetonzekerheid bepalen nog steeds het resultaat.
Vergelijk de procesroutes voordat je voor CNC kiest
| Uitspraak | Opties | Beste Beslissing Trigger |
| Beginmateriaal | Billet versus gieten, extruderen of smeden | Prototypesnelheid, jaarlijkse volume, porositeit en productie-equivalentiebehoeften |
| Machineroute | 3-assige multi-setup versus 5-assige bewerking | Kenmerkoriëntatie en risico op datumoverdracht |
| Werkhoudend | Stijve harde armatuur versus laag-kracht ondersteunde armatuur | Wanddikte, openingsgrootte en vrije-toestandgeometrie |
| Bewerkingsreeks | Een-pass bewerking versus ruw–stabiliseer–afwerking | Vereisten voor restspanning en vlakheid |
| De Play Test | Drukverval/stroming versus heliumtracergas | Opgegeven lekkagesnelheid, testvolume, medium en cyclustijd |
| Inspectie | Alleen CMM versus in-process probing plus CMM | Detectie van productievolume, drift en traceerbaarheid |
Voor vroege EV-ontwikkeling biedt billetbewerking snelle ontwerpiteratie, maar reproduceert het niet de porositeit of restspanning van een productiematrijs. SunOn ondersteunt 5-assige CNC-bewerking, metalen waaronder aluminium, roestvrij staal, titanium en messing, en technische kunststoffen zoals PEEK en nylon. Het serviceassortiment omvatDimensionale nauwkeurigheid van ±0,1 mm tot ±0,02 mm, afhankelijk van het project, met bewerkte afwerkingen tot Ra 0,8 μm. Het bedrijf biedt ook 72-uurs snelle prototyping en laagvolumebestellingen van 1–100 stuks, waardoor deze mogelijkheden relevant zijn voor ontwerpverificatie vóór productiegereedschap.
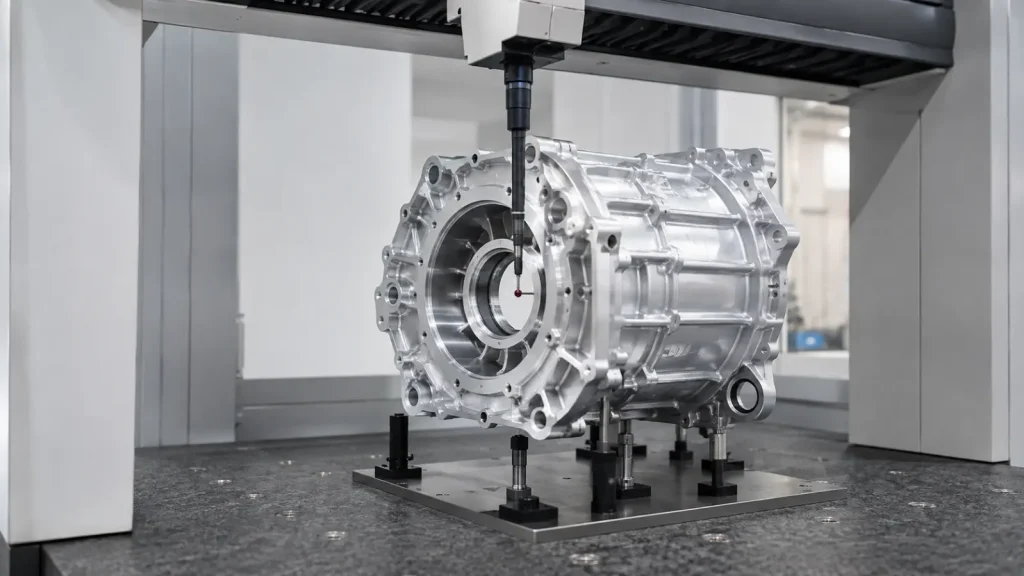
Koppel CNC-bewerking aan auto's aan het EV-systeem
Verschillende componenten vereisen verschillende controleprioriteiten:
| EV-component | CTQ's Primaire | Belangrijkste productierisico |
| Motorhuis | Boringdiameter, coaxialiteit, loopuitloop, referentiepositie | Vervorming en lageruitlijning |
| Omvormerbehuizing | Seal-land vlakheid, aansluitpositie, lekkagesnelheid. | Porositeit van blootgestelde gieting |
| Koelplaat | Kanaalgeometrie, netheid, afdichtingsoppervlak | Bramen, chips en lokale lekkage |
| Batterijinterface | Grootprofielvlakheid en gatpositie | Thermische beweging en armatuurvervorming |
| Koperen stroomrail | Randconditie, gatpositie, contactoppervlak | Uitsmeren, bramen en coatinginterferentie |
De combinatie van CNC-bewerking, ondersteuning voor aluminium gieten, kunststofvormen, nabewerking en assemblage is nuttig wanneer een EV-project zowel bewerkte metalen constructies als gegoten auto-behuizingen omvat. De automotive productiescope omvat structurele beugels, elektronische behuizingen en verlichtingsbehuizingen, naast secundaire verwerking en assemblage. SunOn-autocapaciteiten
Bescherm CTQ's tijdens afwerking en assemblage
CNC-bewerking in auto's stopt niet zodra het onderdeel de machine verlaat. Koelkanalen moeten worden geburmet, doorgespoeld, gedroogd en beschermd tegen secundaire verontreiniging. Schuurmedia mogen niet worden gebruikt waar het in interne kanalen kan blijven vastzitten.
Anodiseren, schilderen of platen kan de gatgrootte, aardingsgebieden en afdichtingsgrenzen beïnvloeden. SunOn biedt deze afwerkingsopties, maar tekeningen moeten gemaskeerde referentiepunten, schroefdraad, afdichtingsvlakken en elektrische contactoppervlakken identificeren. Kritieke kenmerken moeten na de afwerking opnieuw worden gecontroleerd.
Tijdens de assemblage moeten de boutenvolgorde, het koppel en de compressie van de pakking worden gecontroleerd. Productieonderhoud moet ook het vervangen van de snijder, slijtage van de armatuur, de kalibratie van de probe, de concentratie van koelvloeistof en de toestand van de ringer en filter omvatten.
Bouw een RFQ op rond functioneel risico
Een nuttige RFQ voor automotive CNC-bewerking moet het volgende bevatten:
• 3D-model en gecontroleerd 2D-tekenen
• Materiaalkwaliteit, temper en startmateriaalroute
•Functionele referentiepunten en CTQ-eigenschappen
•Prototype- en jaarlijkse productiehoeveelheden
•Vereisten voor oppervlaktebehandeling en maskering
•Lekmedium, druk, stabilisatietijd en acceptatielimiet
•Specificatie voor de netheid en verpakkingsmethode
•Vereiste inspectie-, capaciteits- en PPAP-documenten
SunOn kan deze invoer beoordelen via zijn DFM-, materiaalkeuze-, programmeer-, bewerkings-, afwerkings- en inspectieworkflow. Voor een EV-component in ontwikkeling stelt het delen van de functionele vereisten—niet alleen het CAD-bestand—SunOn's ingenieurs in staat een realistischere Automotive CNC-bewerkingsroute aan te bevelen en productierisico's te identificeren vóór het uitbrengen van een offerte.
Veelgestelde vragen
V1. Welke EV-elementen biedt SunOn aan met automotive CNC-bewerking?
SunOn beoordeelt motorbehuizingen, omvormerbehuizingen, structurele beugels, koelcomponenten, connectorbehuizingen en andere op maat gemaakte EV-componenten. De uiteindelijke beoordeling hangt af van de onderdeelgrootte, geometrie en functionele of materiaaltoleranties.
V2. Welke materialen bewerkt SunOn voor auto-onderdelen?
SunOn werkt met aluminium, roestvrij staal, titanium, messing en technische kunststoffen, PEEK en nylon. Voor een bepaalde toepassing moet de materiaalkeuze rekening houden met de balans tussen sterkte, koelmiddelblootstelling, thermische en elektrische geleidbaarheid en de vereiste oppervlaktebehandeling.
V3. Welke bewerkingstoleranties worden aangeboden?
SunOn heeft een bereik van afmetingen gepubliceerd van ±0,1 mm tot ±0,02 mm. De haalbare tolerantie zal uiteindelijk afhangen van materiaal, geometrie en kenmerken, machineopstelling en de meettechniek. Dit moet worden gedefinieerd tijdens DFM. Controleer de CNC-mogelijkheden van SunOn
V4. Welk niveau van oppervlakteafwerking wordt aangeboden voor bewerkte EV-componenten?
SunOn heeft een bewerkte oppervlakteafwerking van Ra 0,8 μm opgegeven. Voor het afdichten van oppervlakken moeten vlakheid, golving en richting van gereedschapsmarkeringen in dezelfde mate, of mogelijk meer, worden gecontroleerd dan een oppervlakteruwheidswaarde van Ra.
V5. Biedt SunOn 5-assige CNC-bewerking voor auto's aan?
Ja. SunOn CNC-bewerking is toepasbaar op ingewikkelde structuren en kenmerken die in meerdere assen verwijderd moeten worden. Het kan veel opstellingen en datumoverdrachtsfouten op behuizingen met boringen, gaten, openingen en vlakken aan meerdere zijden elimineren.
